Программа для определения параметров разных резьб.
Альбом. Металлорежущие станки. Авторы А.М.Кучер М.М.Киватицкий А.А.Покровский
Выбор сопла для лазерной резки.
Процесс установки сопла на режущую головку лазера. (Страница 2)
Диаметр выходного отверстия сопла влияет на объем подающего газа и скорость его потока. Чем больше диаметр сопла, тем эффективнее удаляется расплав из зоны резания и больше скорость резки.
Диаметр отверстия сопла обычно выбирается в зависимости от толщины разрезаемой заготовки. К примеру, для резки воздухом заготовок толщиной до 1 мм используют сопло с диаметром отверстия 1мм. При резке заготовок толщиной от 1 до 3 мм применяются сопла с диаметром выходного отверстия 1,5-1,7мм, а для разрезки листа толщиной 4мм уже используются сопла с диаметром отверстия 2мм.
Помимо правильно выбранного сопла важна и его корректная установка на режущую головку, так как наибольшая эффективность процесса резки достигается только, когда лазерный луч проходит ровно по центру сопла. Процедура проверки соосности лазерного луча и центра сопла обязательна после каждой замены сопла или ремонта режущей головки.
Для контроля соосности сначала необходимо приклеить прозрачный скотч к выходному отверстию сопла. Затем настроить лазерный станок на подачу короткого импульса мощностью 10% и выпустить луч в течение 1-2 секунд. После подачи однократного импульса снять скотч с сопла головки для визуальной оценки положения луча. Во время осмотра скотча под источником света контролировать концентричность отпечатка сопла и пятна горения лазера (см. рис.3).
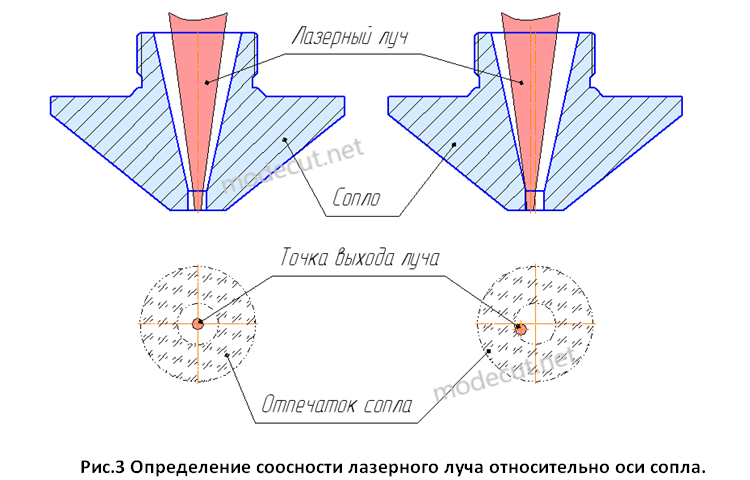
Если пятно горения лазера концентрично относительно круглой отметки сопла на ленте, то настройка соосности луча выполнена правильно (см. рис.3, слева).
В случае несоосного расположения пятна горения относительно отпечатка сопла нужно при помощи винтов регулировать его положение (см.рис.3, справа).
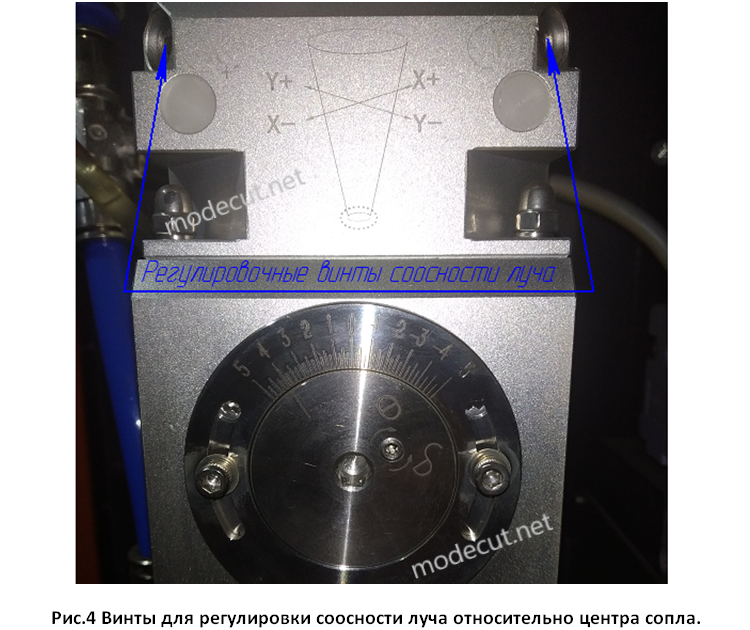
В качестве примера на рисунке 4 изображен механизм регулировки положения лазерного луча относительно центра сопла. В данном случае, соосность луча регулируется двумя винтами (одним в плоскости Х, а другим в плоскости Y), расположенными в верхней части режущей головки.